

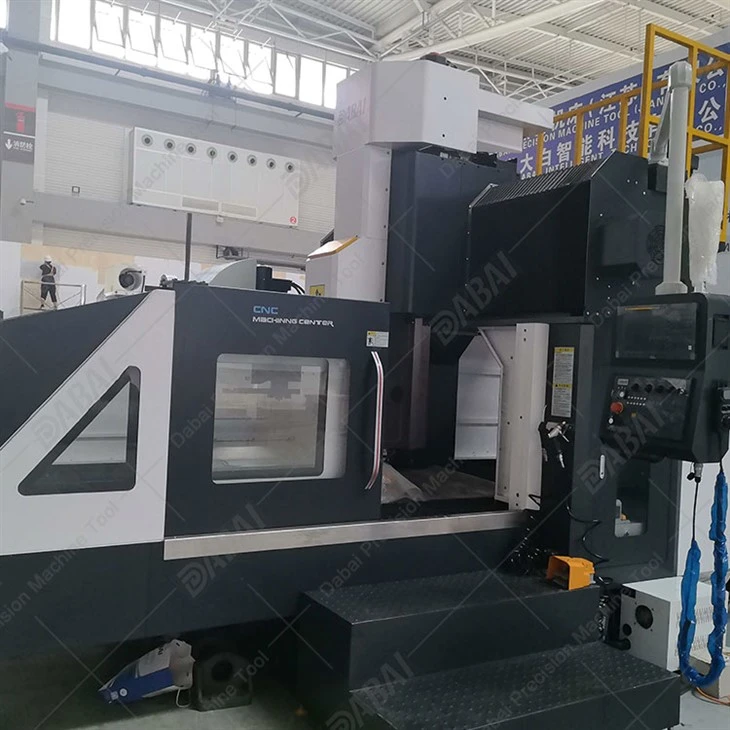
Om du litar på ett bearbetningscenter av portaltyp för att hålla produktionslinjer i rörelse, vet du hur mycket som hänger på varje elektrisk komponent som fungerar synkroniserat. Jag har tillbringat de senaste 12 åren med att arbeta med butiker som kör dessa maskiner, och jag har gång på gång sett hur ett till synes litet elektriskt fel kan få en fullständig produktionskörning att stanna. När jag är ute med kunder som använder vår utrustning – inklusive vårt CNC Gantry Type Machining Center, vår Gantry 5 Axis CNC Machine och resten av vår portallinje – säger jag alltid till dem att felsökning av det elektriska systemet inte behöver betyda att man gissar eller ringer en servicetekniker på nästa flygning. Det börjar med att sakta ner, metodiskt kontrollera de delar som oftast misslyckas och att veta när man ska gräva djupare. Idag går jag igenom den steg-för-steg-process som jag har förfinat för mina kunder, för att hjälpa dem att få igång sin portalmaskin igen snabbt, utan onödiga stillestånd.
Först, låt oss grunda detta i vad som skiljer ett bearbetningscenter av portaltyp från andra CNC-maskiner. Till skillnad från vertikala fräsar eller horisontella bearbetningscentra som har en enda pelare som rör sig längs en axel, spänner en portals stora, broliknande ram över hela arbetsområdet. Det betyder att den har fler elektriska komponenter fördelade över ett större utrymme: flera servomotorer för X-, Y- och Z-axlarna, en separat drivning för portalens tväraxelrörelse, gränslägesbrytare längs varje skena, kraftdistributionsenheter utspridda nära basen och ofta en spindelmotorstyrenhet monterad högt på ramen. Fler komponenter innebär fler potentiella felpunkter, och det är därför det inte går att förhandla med de mest uppenbara, lättkontrollerade delarna. Jag säger alltid till nya kunder att avsätta 90 minuter för en första diagnostik - du behöver inte några snygga verktyg först, bara en multimeter, en ficklampa och en anteckningsbok för att spåra vad du hittar.
Det första stoppet på någon felsökningslista är strömförsörjningen. Det låter grundläggande, men 30 % av de elektriska problemen jag ser på portalmaskiner börjar här. Innan du börjar dra i lock eller spåra ledningar, kontrollera att huvudbrytaren som matar maskinen inte har löst ut och att kretsen från anläggningens elpanel till maskinen levererar rätt spänning. Gantrymaskiner körs vanligtvis på 480V trefaseffekt, och en enda saknad fas räcker för att få servomotorerna att stamma eller misslyckas med att röra sig helt. Om du använder en multimeter för att testa detta, se till att du testar alla tre faserna individuellt och kontrollera om det finns några spänningstoppar eller -fall som är mer än 5 % under den nominella specifikationen. Jag hade en gång en butik som ringde in mig eftersom deras 5 Axis Gantry inte kunde köra en bearbetningscykel – det visade sig att en lös tråd i anläggningens huvudpanel hade tappat en fas, och maskinens interna diagnostik tog inte upp den förrän de testade den inkommande strömmen direkt. Glöm inte heller att kontrollera huvudfrånkopplingsbrytaren på själva maskinen; ibland kommer en lös anslutning där att orsaka intermittent effektbortfall som dyker upp när portalen rör sig över skenan.
Gå sedan till gräns- och hembrytarna. Dessa små, ofta förbisedda komponenter är ansvariga för att hålla portalen från att springa av rälsen och skada sig själv, och en felaktig brytare kan utlösa ett nödstopp eller få maskinen att frysa mitt i cykeln utan någon uppenbar varning. På ett bearbetningscenter av portaltyp har du dessa omkopplare längs varje linjär axel: de hårda gränserna i ändarna av skenorna och hemomkopplarna som talar om för maskinen var "noll"-läget är. För det mesta är problemet här fysiskt damm, metallspån eller kylvätska som fastnar mellan strömbrytarens ställdon och ramen, så strömbrytaren kan inte få kontakt. En snabb visuell kontroll med en ficklampa kommer vanligtvis att avslöja detta; om ställdonet är böjt eller täckt av skräp, rengör det försiktigt med tryckluft (ställ in på lågt tryck, så att du inte skadar de små delarna) och se till att det klickar när du trycker på det. Om det fortfarande inte fungerar, använd din multimeter för att testa kontinuitet när omkopplaren är aktiverad. En trasig ledning i strömbrytarkabeln, eller en felaktig intern strömbrytare, kommer att dyka upp här, och att byta in en ersättare är vanligtvis en 10-minuters fix. Jag har alltid en extra uppsättning gränslägesbrytare i butiken, eftersom de är en så vanlig felpunkt, och jag rekommenderar våra kunder att göra detsamma för sin portal 5-axlig CNC-maskin, som har dubbelt så många brytare som en 3-axlig modell.
När du har uteslutit ström och omkopplare är nästa steg att kontrollera servodrivningarna och motorerna. Det här är maskinens arbetshästar, ansvariga för att flytta portalen och spindeln med exakt noggrannhet, och det är där de flesta elektriska problem som påverkar bearbetningskvaliteten dyker upp. För ett portal har du en separat servodrift för varje axel (X, Y, Z och ofta portalens tväraxel) och spindelmotorns drivning. Börja med att kontrollera statuslamporna på varje enhet. De flesta moderna enheter använder LED-koder som talar om för dig om det finns en överbelastning, överhettning eller kommunikationsfel. Om lampan blinkar rött eller fast, hänvisa till maskinens manual för att avkoda felkoden; till exempel betyder en kod 03 på många servodrivningar vanligtvis ett överströmstillstånd, som kan orsakas av ett slitet motorlager eller en kortsluten ledning.

Om drivningen ser bra ut, flytta till själva motorn. Du kan testa motorns motstånd med en multimeter: koppla ur strömmen till motorn och testa sedan motståndet mellan varje fasledning (U, V, W). För en frisk servomotor bör motståndet vara ungefär detsamma över alla tre faserna. Om en fas har ett drastiskt annorlunda motstånd betyder det att det är en kortslutning eller en öppen krets i motorlindningarna och att du måste byta ut eller spola tillbaka motorn. Kontrollera även motorns kodarkabel - det här är den tunna, platta kabeln som bär positionsdata från motorn till styrenheten. På en portal löper dessa kablar längs skenorna, så de är benägna att klämmas mellan den rörliga ramen och skenskyddet, eller tuggas igenom av metallspån. En sliten eller trasig kodarkabel kommer att göra att maskinen "tappar steg" under rörelse, så att portalen rör sig mer eller mindre än den är programmerad till, vilket leder till delar som är utanför spec. Jag rekommenderar att du inspekterar kodarkablar vid varje schemalagt underhåll, eftersom det är billigare att byta ut en i förtid än att omarbeta ett parti med dåliga delar.
För mer avancerade problem, som intermittenta kommunikationsfel mellan maskinens styrenhet (CNC) och frekvensomriktarna, eller att spindelmotorn inte når sitt nominella varvtal, måste du gräva i kontroll- och kabelstammen. Styrenheten är maskinens "hjärna", och dess interna strömförsörjning eller kretskort kan utveckla fel över tiden, särskilt om butiken har inkonsekvent spänning eller om maskinen regelbundet stängs av och slås på snabbt. Om du får felkoder relaterade till "axelkommunikation" eller "nätverksfrånkoppling", kontrollera ledningarna mellan CNC:n och varje frekvensomriktare, samt Ethernet- eller fältbusskabeln som ansluter dem (många moderna portalmaskiner använder PROFINET eller EtherCAT för kommunikation). Se till att alla kabelanslutningar är täta och fria från korrosionssaltluft i kustbutiker, eller metalldamm i tillverkningsbutiker, kan orsaka att kontakterna korroderar med tiden, vilket leder till intermittenta anslutningar.
Spindelmotorproblem är ett annat vanligt elektriskt problem på portalmaskiner, särskilt när de används för tung fräsning eller högt vridmoment. Om spindeln inte vrider sig eller vibrerar för mycket under drift, börja med spindelns strömkabel och kylsystem. Spindelmotorn genererar mycket värme, och om dess kylledningar är igensatta med kylvätska eller spån kommer motorn att överhettas och utlösa en intern säkerhetsavstängning. Kontrollera kylfläkten på spindeln och se till att kylvätskeledningarna flyter fritt. Om kylning inte är problemet, testa spindelns kraftledningar för kontinuitet och inspektera spindelns lager för slitage (även om det är mer mekaniskt, kan det utlösas av ett elektriskt fel som orsakar ojämn spänning till motorn). För bearbetningscentra av 5-axlig portaltyp är spindeln ofta monterad på ett roterande huvud, vilket lägger till ytterligare en uppsättning ledningsanslutningar - se till att de roterande anslutningarna inte är slitna eller kortsluter, eftersom en trasig tråd här kommer att göra att den roterande axeln slutar fungera mitt i cykeln.
En sak jag alltid betonar för kunderna är att föra en detaljerad underhållslogg över alla elektriska kontroller. På en portalmaskin, eftersom ramen är så stor, kan komponenter förskjutas något över tiden när maskinen används, så en anslutning som var tät förra månaden kan vara lös den här månaden. Att spåra när gränslägesbrytare rengjordes, när kodarkablar inspekterades och vilka felkoder som har dykt upp tidigare hjälper dig att upptäcka mönster – till exempel om en specifik axels drivning överhettas varje gång du kör ett tungt skär, kan det vara ett tecken på att motorn behöver servas, snarare än ett slumpmässigt fel. För butiker som kör flera skift rekommenderar jag också att utbilda en eller två operatörer att göra grundläggande elektriska kontroller under sitt skiftbyte; en 5-minuters titt på statuslamporna på enheterna kan fånga ett problem innan det leder till en timmes stillestånd.
Låt oss prata om när vi ska ringa in en professionell också. Det är ingen skam att erkänna att vissa elektriska problem är bortom rutinmässig felsökning. Om du har kontrollerat strömmen, omkopplarna, frekvensomriktarna och kablarna, och maskinen fortfarande skickar felkoder eller inte fungerar, är det dags att kontakta ett serviceteam som är specialiserat på bearbetningscenter av portaltyp – någon som känner till den specifika modellens kopplingsschema, har erfarenhet av de större, distribuerade system som portalerna använder och kan undvika att gissa mer. Till exempel är styrenhetens kretskort en känslig del, och att försöka löda om det utan erfarenhet kan göra ett mindre problem till en större reparation.
I slutändan är det bästa sättet att minimera elektrisk felsökning att investera i en högkvalitativ maskin från början. Det är därför som vår linje inkluderar 5 Axis Gantry, Gantry Type Machining Center, Gantry 5 Axis CNC Machine och CNC Gantry Type Machining Center - alla byggda med kraftiga kablar, förseglade kontakter för att motstå damm och korrosion, och frekvensomriktare med inbyggt överbelastningsskydd för att förhindra för tidigt fel. Varje maskin vi säljer kommer med en komplett uppsättning elektriska scheman och en utbildningsmodul för grundläggande felsökning, så att våra kunder kan hantera de vanligaste problemen på egen hand. Om du letar efter ett portalbearbetningscenter och vill ha ett system som är designat för enkelt underhåll och pålitlig prestanda, eller om du behöver hjälp med att felsöka ett elektriskt problem med en befintlig maskin, är vi här för att hjälpa dig. Vårt team av ingenjörer och servicetekniker arbetar med butiker av alla storlekar, från jobbbutiker med en maskin till stora produktionsanläggningar med ett komplett sortiment av portalutrustning, för att hålla sin verksamhet igång smidigt.
Låt inte ett elektriskt fel få din produktion att stanna. Med ett systematiskt tillvägagångssätt, regelbundna kontroller av de mest felbenägna komponenterna och rätt stöd när du behöver det, kan du hålla ditt bearbetningscenter av portaltyp igång med toppprestanda i flera år. För att lära dig mer om vårt sortiment av portalbearbetningscenter, eller för att diskutera dina specifika behov och få kontakt med vårt serviceteam, kontakta oss idag. Vi är här för att hjälpa dig att hitta rätt lösning för dina bearbetningsoperationer och för att göra felsökningen enklare så att du kan fokusera på det du är bäst på: att producera delar av hög kvalitet.